这不是仓库的问题,是计划、采购、仓库、组装四个人的齐套规则没定好。仓库里压着钱,组装线还在等料,销售只能催计划,计划只能催采购。
当时的问题
- 产销协同(PSI)流程不清。销售预测和实际订单怎么进月度计划,没有统一规则;计划集批和客户需求对不上。
- MRP 跑得太粗。每月只跑一次,基于三个月的预测;所有物料用同一套补货策略,没有按物料特性分开。
- 在途没有管控。采购订单下出去以后,在途多少、什么时候到,没人说得清;未结订单越积越多。
- 组装和发货都不齐套。仓库里有料,但到工单开工时缺这个、少那个;成品发不出去,交付周期拖到三个月。
先看什么
先不急着上系统。选一张真实的订单,从接单、产销会、MRP、采购、收货、组装到发货,把整条信息和物流走一遍,看它在哪一段停、停多久。再看四个数:交付周期、计划达成率、物料库存天数、齐套率。
走完就清楚了:问题不在某一个部门,而在“预测—计划—采购—齐套”这条链上,每一段都按自己的节奏走,没人对最终交付负责。
做了什么
- 定成品库存策略。哪些成品备库、备多少,按交付承诺和需求波动倒推,不再拍脑袋。
- 重做 PSI。销售预测加实际订单进月度计划,每周滚动;计划集批和客户需求对齐。
- 修 MRP 和主数据。补齐物料参数,让系统按净需求算,不再只出毛需求;修好后每周跑,不再一个月一次。
- 物料分类补货。用 ABC-XYZ 把物料分开:稳定消耗的走备库和 Min-Max,其余按 MRP 算,不再一刀切。
- 在制品缓冲 + 齐套管理。组装前先查齐套,缺件提前暴露;关键物料设缓冲,采购只盯红黄灯。
- 零代码小工具。供应商和物料状态放到一个平台上,采购能看见在途,供应商也能更新进度。
结果
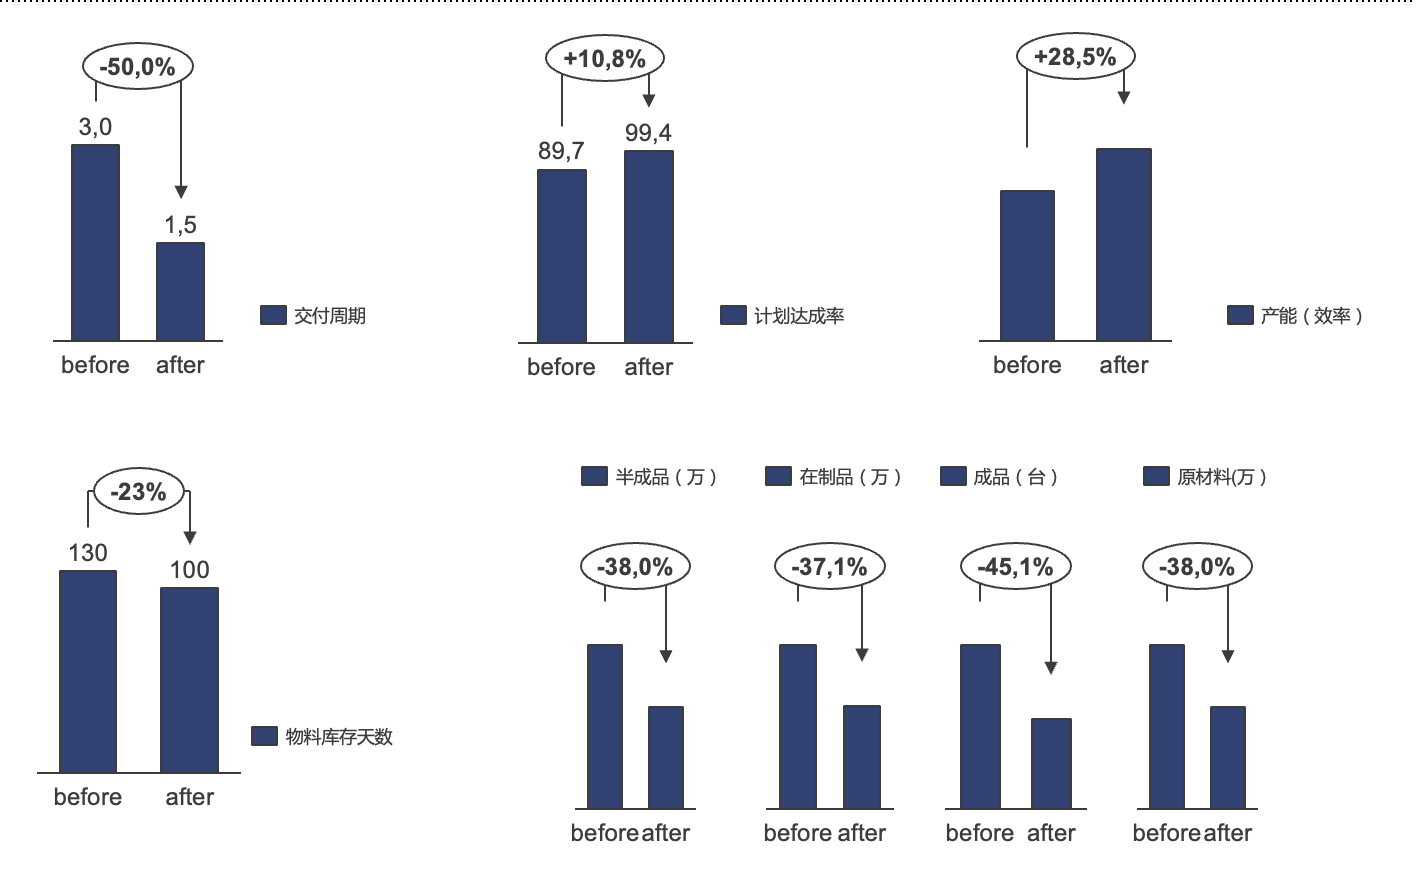
-38.0%半成品库存
-37.1%在制品库存
-45.1%成品库存(台)
-38.0%原材料库存
适合谁
- 多品种小批量、BOM 多层,组装前经常缺件的离散装配企业。
- 上了 ERP,但 MRP 用不起来,计划还是靠 Excel 和人工对料。
- 库存高、交付周期长,销售、计划、采购天天互相催。
- 不适合:单一品种大批量、纯流程行业(化工、食品、医药原料)。
先看一张订单,再决定要不要做
2 天现场诊断:选一张真实订单,走完计划、采购、仓库、组装四段,找出 5 个断点,给一份 90 天路线图。不先谈软件,也不先报大项目。
翟卫东|计划 · 齐套 · 交付 zhaiweidong.com [email protected]