有个厂长跟我说过一句话:
我们精益搞了三年,5S 拿了集团奖,现场看板挂得整整齐齐。但是交期还是不准。
他不是没做。他做得很好。
问题在于,他把力气用在了错的地方——而这不是他的错,是有人告诉他顺序就是这样的。
这条路径,曾经是对的
5S → 标准作业 → 看板 → 价值流 → 数字化。
这个顺序,是大批量生产时代总结出来的,而且它当时确实有效。
因为那个时代的产品结构是:品种少、批量大、需求稳。工厂的损失主要发生在现场——动作多余、搬运太远、换型太慢、在制品太多。你把现场这些浪费消掉,产出就上来了,成本就下去了。
所以「先现场、后系统」是对的。现场是矛盾的主要方面。
但业务模式换了,矛盾的方面也换了
多品种小批量,订单碎片化。一个订单几十件,一个月几百个品种。
这时候最大的损失不在现场动作,在需求信号。
工厂里跑的还是 MRP,参数还是当年按大批量设的:固定批量、固定提前期、假设产能无限。这三个假设在多品种小批量下全部失效,跑出来的需求信号是系统性偏差——不是偶尔错,是每天错。
采购按这个信号买:买早了,变成库存;买晚了,变成缺料。
计划按这个信号排:排得出来,落不了地。
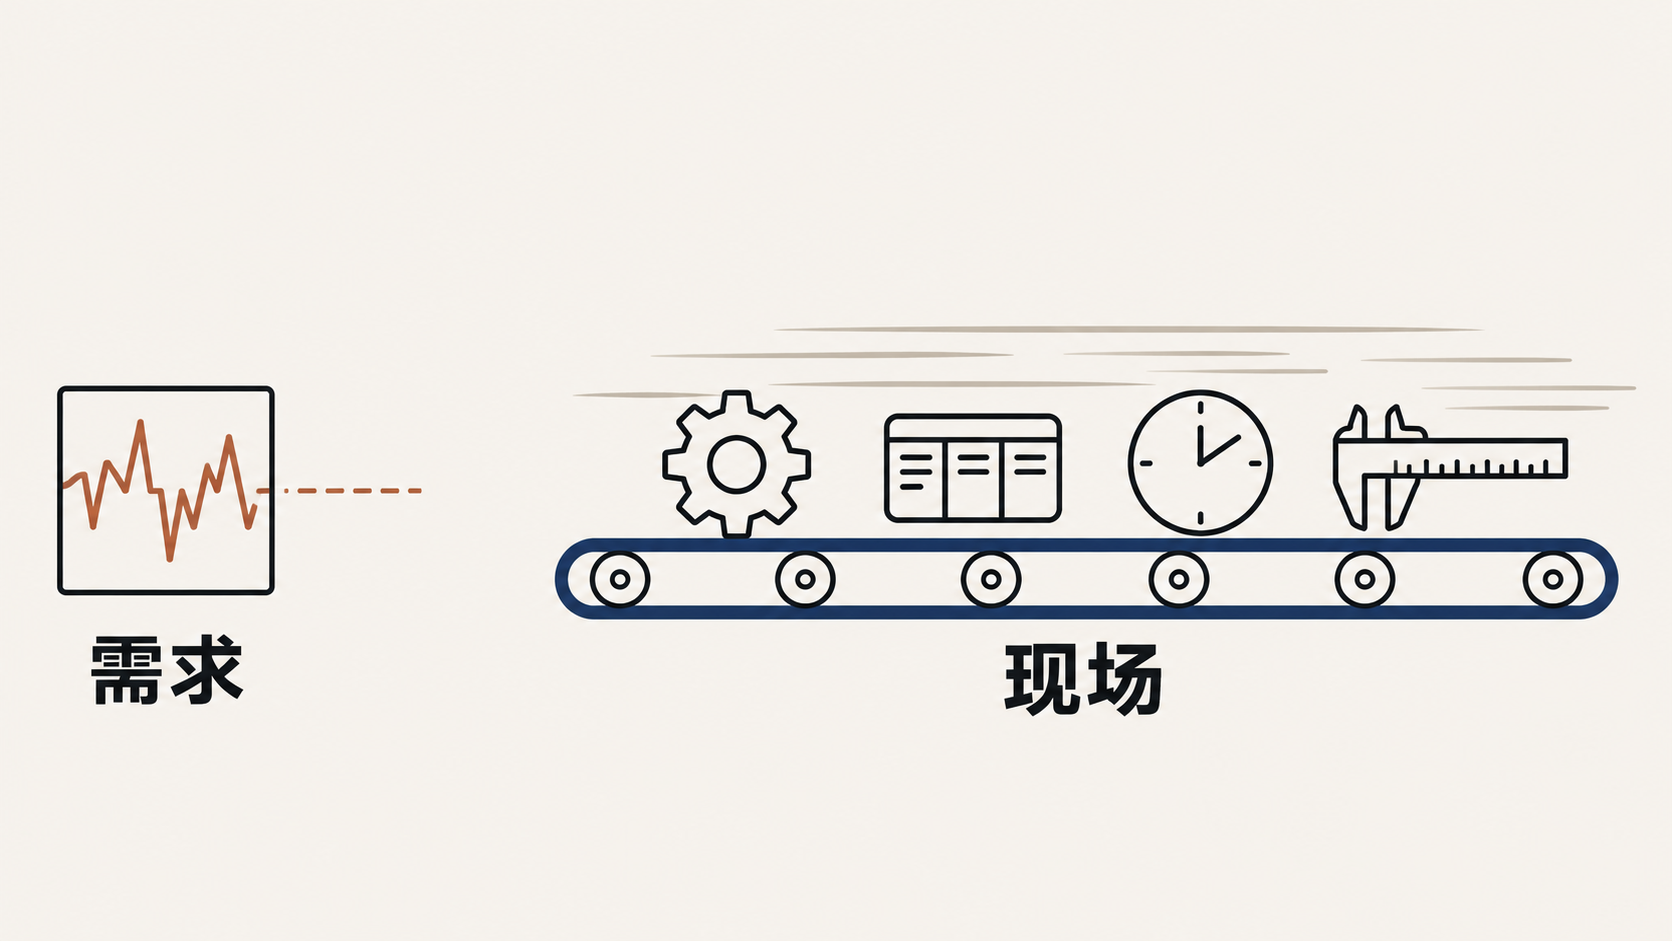
在这个基础上去做现场改善,等于把错误的需求执行得更高效。
现场改善解决的是「料到了之后怎么流得快」。它解决不了「料什么时候到、到什么程度」。而后者才是多品种小批量工厂交不出货的真正原因。
正确的顺序
先把信息流修对:需求怎么算、参数怎么设、缓冲放在哪、谁先占料。
然后回现场消除浪费。
这时候现场改善才有意义,因为它执行的是一个对的需求。
我不是说现场改善没用
现场改善决定你能跑多快,信息流决定你跑的方向对不对。
方向错了,跑得越快,离得越远。